

Китай шток поршня с накатанной резьбой из нержавеющей стали Поставщики
2026-08-22
- Шток поршня с накатанной резьбой: технические требования и критерии выбора поставщика
- Почему нержавеющая сталь и накатная резьба важны для гидравлики
- Технические параметры и стандарты качества
- Сравнение производителей: Китай vs Европа vs Россия
- Логистика и риски импорта из Китая
- Часто задаваемые вопросы
Шток поршня с накатанной резьбой: технические требования и критерии выбора поставщика
Выбор надежного штока поршня (piston rod) является критическим этапом при проектировании гидравлических и пневматических систем. Ошибка в подборе материала или технологии обработки поверхности приводит к быстрому износу уплотнений, утечкам рабочей жидкости и остановке всего производственного цикла. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия 5-10% на стоимости комплектующих оборачивалась потерей десятков тысяч рублей на ремонте оборудования из-за выхода из строя одного элемента. Шток с накатанной резьбой из нержавеющей стали представляет собой сложное инженерное решение, требующее соблюдения строгих допусков и стандартов качества.
Ключевое преимущество накатной резьбы перед нарезной заключается в сохранении структуры металла. При нарезании резьбы режущий инструмент нарушает волокна материала, создавая точки напряжения, которые становятся очагами коррозии и усталостных трещин. Накатка, напротив, уплотняет металл, повышая его прочность на разрыв и устойчивость к вибрационным нагрузкам. Для ответственных применений в агрессивных средах использование нержавеющей стали марок AISI 304 или AISI 316L является обязательным условием долговечности узла.
Почему нержавеющая сталь и накатная резьба важны для гидравлики
Гидравлические цилиндры работают в условиях постоянного циклического нагружения и контакта с химически активными средами. Обычная углеродистая сталь, даже с хромированием, со временем подвергается питтинговой коррозии, особенно в местах резьбовых соединений. Нержавеющая сталь решает эту проблему на молекулярном уровне, обеспечивая пассивный оксидный слой, который самовосстанавливается при повреждении.
Накатная резьба на штоке поршня выполняет две функции: механическое соединение с поршнем и передача усилия. Если резьба выполнена методом резания, микротрещины в основании витков быстро прогрессируют под действием переменных нагрузок. Технология накатки увеличивает предел выносливости детали на 40-60%. Это подтверждается испытаниями по стандартам ISO 68-1 и ГОСТ 9150. При выборе поставщика необходимо запрашивать сертификаты на материал и отчеты о неразрушающем контроле (УЗК или магнитопорошковый контроль), чтобы убедиться в отсутствии внутренних дефектов заготовки.
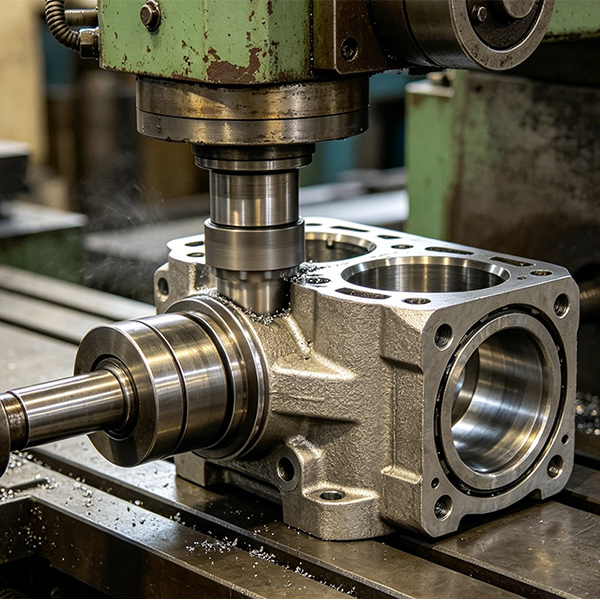
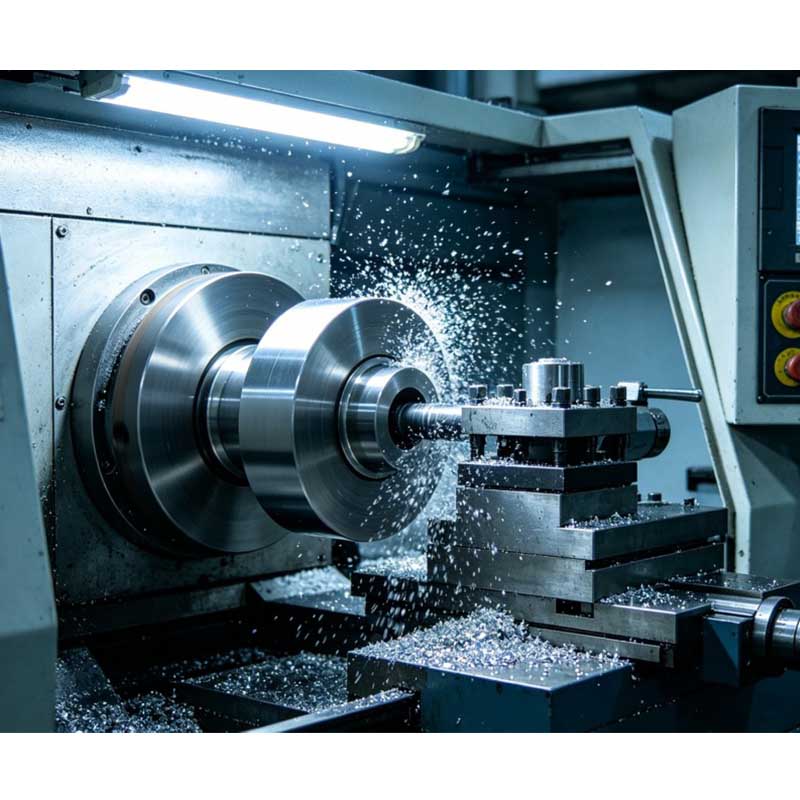
Компания ООО Далянь Хоуши Машиностроение интегрирует эти принципы в производственный процесс, обеспечивая точное позиционирование и защиту от деформации благодаря использованию высокопрочных сплавов и контролю на каждом этапе изготовления прецизионных валов.
Технические параметры и стандарты качества
При закупке штоков поршня оптом или для единичных проектов важно четко специфицировать технические требования. Отсутствие четкого ТЗ — главная причина получения некондиционной продукции из Китая. Ниже приведены ключевые параметры, которые должны быть отражены в договоре поставки.
| Параметр | Требование / Стандарт | Влияние на эксплуатацию |
|---|---|---|
| Материал | AISI 304, AISI 316L, 17-4PH | Коррозионная стойкость и прочность на разрыв. AISI 316L необходим для морской среды. |
| Твердость поверхности | HRC 28-32 (для нержавейки) | Обеспечивает износостойкость без хрупкости. Слишком высокая твердость ведет к сколам. |
| Шероховатость (Ra) | Ra < 0.4 мкм (полировка) | Критично для срока службы уплотнений (сальников). Грубая поверхность “съедает” манжеты. |
| Допуск прямолинейности | Не более 0.1 мм на 1000 мм длины | Предотвращает биение штока и неравномерный износ направляющих втулок. |
| Резьба | Накатная, класс точности 6g | Повышенная усталостная прочность соединения с поршнем. |
Сертификация ISO 9001:2015 является базовым требованием к производителю, но для российского рынка также важна возможность предоставления деклараций соответствия ЕАС. Отсутствие маркировки и документов таможенного союза может привести к задержкам на границе и штрафам. Проверяйте наличие у поставщика опыта работы с регламентами ТР ТС 010/2011 “О безопасности машин и оборудования”.
Сравнение производителей: Китай vs Европа vs Россия
Рынок промышленных комплектующих сегментирован по цене и качеству. Выбор страны-производителя зависит от бюджета проекта и требований к надежности. Европейские бренды предлагают эталонное качество, но сроки поставки в 2025-2026 годах могут достигать 3-4 месяцев из-за логистических ограничений. Российские заводы обеспечивают быструю доставку, но часто сталкиваются с дефицитом качественных заготовок из специальных сталей.
Китайские производители, такие как специализированные предприятия в провинции Ляонин, заняли нишу “оптимального соотношения цены и качества”. Современные китайские фабрики используют станки с ЧПУ последнего поколения (Haas, DMG Mori), что позволяет достигать точности, сопоставимой с немецкими аналогами, при стоимости на 30-40% ниже. Однако риск получить партию с разбросом параметров остается высоким при работе с посредниками, а не с прямыми заводами.
- Европа: Высочайшее качество, цена выше средней, длинные сроки поставки, сложности с оплатой и логистикой.
- Россия: Средняя цена, быстрые сроки, зависимость от импорта сырья для нержавейки, ограниченный выбор нестандартных деталей.
- Китай (прямой завод): Низкая/средняя цена, гибкость в кастомизации, средние сроки (25-35 дней), требуется строгий входной контроль качества.
Для минимизации рисков при работе с Китаем необходимо настаивать на проведении предварительной инспекции партии перед отгрузкой. Проверка геометрии резьбы и шероховатости поверхности должна проводиться выборочно не менее чем на 10% изделий от партии.
Логистика и риски импорта из Китая
Импорт высокоточных механических деталей требует внимательного подхода к упаковке. Шток поршня — это длинномерный груз, чувствительный к изгибу. Недостаточная жесткость тары приводит к искривлению вала еще до момента установки. Мы рекомендуем использовать индивидуальные тубы из ПВХ или картона с деревянными заглушками для каждой детали, упакованные затем в деревянные ящики с фиксацией.
Таможенная очистка товаров из стали (код ТН ВЭД 8412 или 7318) требует правильного определения кода и подготовки технического описания. Ошибка в классификации может увеличить пошлину на 5-10%. Работая с проверенными партнерами, такими как Далянь Хоуши Механик, вы получаете не только продукт, но и сопровождение в формировании пакета документов, включая инвойсы и упаковочные листы, соответствующие требованиям ФТС.
Срок производства типовой партии составляет 15-20 дней, плюс 10-15 дней на морскую доставку до Владивостока или Санкт-Петербурга. Планируйте закупки с запасом времени минимум в 45 дней. Срочные авиаперевозки возможны, но они увеличивают стоимость единицы продукции в 3-4 раза, что экономически оправдано только при аварийных простоях производства.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у китайских производителей?
Большинство специализированных заводов готовы производить партии от 50 штук для стандартных размеров. Для нестандартных чертежей MOQ может составлять 10-20 штук, но цена за единицу будет выше из-за затрат на переналадку станков. Всегда уточняйте возможность изготовления опытного образца перед заказом крупной партии.
Можно ли заменить AISI 304 на более дешевую сталь 45 с хромированием?
Это возможно только в нейтральных средах и при невысоких требованиях к коррозионной стойкости. Хромовое покрытие со временем истирается или скалывается, открывая доступ влаги к основному металлу, что вызывает подпленочную коррозию. Для пищевой, медицинской или морской промышленности замена недопустима.
Как проверить качество накатной резьбы без разрушения детали?
Используйте резьбовые калибры (кольца и пробки) соответствующего класса точности. Визуальный осмотр должен выявить отсутствие заусенцев и равномерность профиля. Для критических применений рекомендуется ультразвуковой контроль зоны перехода резьбы в гладкую часть штока, где концентрация напряжений максимальна.
Влияет ли длина штока на стоимость доставки?
Да, значительно. Штоки длиной более 1.5 метров часто тарифицируются как негабаритный груз или требуют специальной укладки в контейнере, что уменьшает полезный объем загрузки. Оптимизация конструкции или разборка узлов (если возможно) может снизить логистические расходы на 15-20%.
Качественный шток поршня — это инвестиция в бесперебойную работу вашего оборудования. Не допускайте компромиссов в материалах и контроле качества. Свяжитесь с нами сегодня для получения технического консультации и расчета стоимости изготовления деталей по вашим чертежам.