

ведущий высокоточный шток поршня Производители
2026-08-24
- Критерии выбора ведущего производителя высокоточных штоков поршня: опыт инженерного контроля
- Материаловедение и термообработка: фундамент долговечности штока
- Точность обработки и качество поверхности: борьба с микронами
- Конструктивные особенности и сопряжение с другими компонентами
- Контроль качества и сертификация: гарантия отсутствия скрытых дефектов
- Логистика, упаковка и защита при транспортировке
- Сравнение подходов: Китайское производство vs Европейские бренды
- Часто задаваемые вопросы
- Заключение: стратегия надежных поставок
Критерии выбора ведущего производителя высокоточных штоков поршня: опыт инженерного контроля
Выбор поставщика штока поршня — это не просто закупка металлического стержня. Это решение, определяющее срок службы всего гидроцилиндра или компрессора. В нашей практике работы с промышленными предприятиями России и СНГ мы неоднократно сталкивались с ситуацией, когда экономия 5-7% на стоимости детали приводила к простою оборудования на недели из-за выхода из строя уплотнений или задира поверхности. Шток поршня является критическим элементом преобразования энергии давления в механическое движение, и любые отклонения в его геометрии или структуре материала умножаются в процессе эксплуатации.
Рынок насыщен предложениями, но лишь малая часть производителей способна обеспечить стабильность качества от партии к партии. Ведущий производитель должен демонстрировать не только наличие станков с ЧПУ, но и глубокое понимание металлургии, термической обработки и трибологии (науки о трении). В этой статье мы разберем технические нюансы, которые отличают профессиональное производство от гаражной мастерской, и объясним, почему интеграция таких компаний, как ООО Далянь Хоуши Машиностроение, в цепочку поставок становится стратегическим преимуществом для закупщиков.
Материаловедение и термообработка: фундамент долговечности штока
Первое, на что смотрит опытный инженер при оценке качества штока поршня, — это не блеск поверхности, а марка стали и метод ее обработки. Большинство дешевых аналогов изготавливаются из низкоуглеродистой стали без должной термообработки. Такие штоки мягкие, они легко деформируются при боковых нагрузках и быстро изнашиваются в местах контакта с направляющими втулками.
Стандартом отрасли для гидравлических систем высокого давления является использование легированных сталей, таких как 40Х (аналог AISI 4140) или 38ХГСА. Эти материалы обладают оптимальным балансом прочности и вязкости. Однако сама по себе марка стали ничего не гарантирует. Ключевым этапом является поверхностное упрочнение. Мы рекомендуем обращать внимание на два основных метода:
- Индукционная закалка (ТВЧ). Этот метод позволяет создать твердый поверхностный слой (до 55-60 HRC) при сохранении вязкой сердцевины. Глубина закаленного слоя должна составлять не менее 1,5–2 мм. Если слой слишком тонкий, он может отслоиться при ударных нагрузках. Если слишком толстый — шток станет хрупким и может лопнуть.
- Азотирование. Процесс насыщения поверхности азотом. Он обеспечивает высокую твердость и исключительную коррозионную стойкость, но требует более длительного цикла производства. Азотированные штоки предпочтительны для работы в агрессивных средах или при высоких температурах.
Важно понимать, почему это влияет на вашу закупку. Шток с неправильной термообработкой будет иметь остаточные напряжения. Со временем, под воздействием циклических нагрузок, эти напряжения приведут к микротрещинам. Визуально такой дефект не заметен до момента катастрофического разрушения. Поэтому ведущие производители, такие как специализированные предприятия вроде ООО Далянь Хоуши Машиностроение, всегда предоставляют протоколы испытаний твердости и структуры металла. Отсутствие таких документов — красный флаг.
Еще один аспект, который часто упускают из виду, — это качество исходного сырья. Прямые контракты с металлургическими комбинатами позволяют контролировать химический состав стали на этапе плавки. Наличие включений серы или фосфора сверх нормы делает сталь неоднородной, что приводит к неравномерному износу покрытия. Надежная цепочка поставок сырья, выстроенная годами, является одним из главных активов любого серьезного завода.
Точность обработки и качество поверхности: борьба с микронами
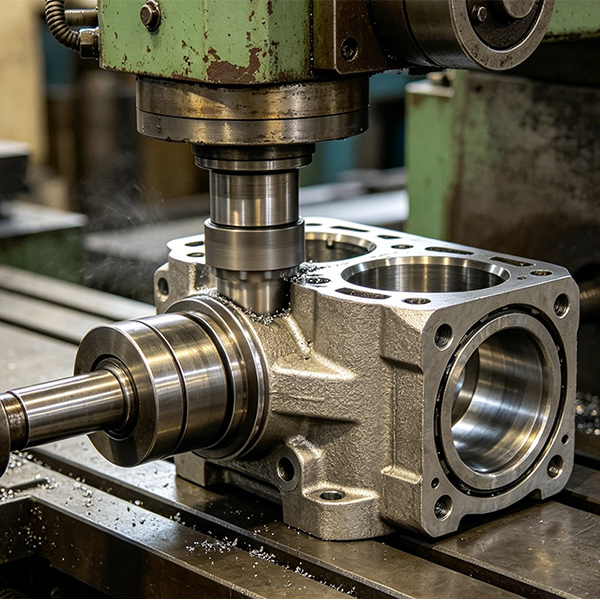
Геометрическая точность штока поршня измеряется в микронах. Стандартные требования к прямолинейности составляют не более 0,1 мм на 1000 мм длины. Для высокоскоростных гидравлических цилиндров этот допуск ужесточается до 0,05 мм. Почему это так важно? Любая кривизна штока приводит к эксцентричному движению поршня внутри гильзы. Это вызывает односторонний износ уплотнительных колец, утечки гидравлической жидкости и потерю мощности системы.
Поверхностное покрытие играет решающую роль в защите от коррозии и снижении коэффициента трения. Наиболее распространенным решением является хромирование. Однако здесь кроется множество подводных камней.
Проблемы традиционного хромирования
Твердое хромирование обеспечивает отличную износостойкость, но традиционные электролитические процессы могут создавать микропоры и трещины в слое хрома. Через эти микротрещины агрессивная среда проникает к основному металлу, вызывая подпленочную коррозию. Визуально шток выглядит идеально, но под слоем хрома начинается разрушение. Кроме того, хромирование — экологически опасный процесс, и многие европейские и российские стандарты ужесточают требования к утилизации отходов.
Современные альтернативы: HVOF и лазерная наплавка
Ведущие производители все чаще переходят на газотермическое напыление (HVOF — High Velocity Oxygen Fuel). Покрытие на основе карбида вольфрама, нанесенное методом HVOF, имеет плотность более 99,5%, что практически исключает проникновение коррозии. Твердость такого покрытия достигает 1200 HV, что значительно превосходит обычный хром. Кроме того, коэффициент трения у HVOF ниже, что повышает КПД гидроцилиндра.
Лазерная наплавка позволяет создавать композитные покрытия с заданными свойствами. Это особенно актуально для штоков, работающих в экстремальных условиях, например, в горнодобывающей технике или оффшорных платформах. Выбирая поставщика, уточните, какие технологии нанесения покрытий они используют. Если завод предлагает только классическое хромирование без альтернатив, это может свидетельствовать об отсутствии инвестиций в современные технологии.
Шероховатость поверхности (Ra) также критична. Для большинства гидравлических применений требуется Ra ≤ 0,2 мкм. Более грубая поверхность будет быстро изнашивать манжеты, создавая зазоры для утечек. Более гладкая поверхность (полированная до зеркального блеска) может затруднять удержание масляной пленки, что приведет к сухому трению и задирам. Оптимальный баланс достигается финишной шлифовкой и полировкой на специализированных станках.
Конструктивные особенности и сопряжение с другими компонентами
Шток поршня не работает изолированно. Он является частью сложной сборки, включающей поршень, направляющие кольца, уплотнения и гайку крепления. Ошибки в проектировании резьбовых соединений или переходных зон являются частой причиной поломок. Зона перехода от цилиндрической части штока к резьбе — это место концентрации напряжений. Без правильного радиусного сопряжения (галтели) здесь неизбежно возникнет усталостная трещина.
В нашей практике был случай, когда клиент столкнулся с массовым выходом из строя гидроцилиндров через 3 месяца работы. Расследование показало, что производитель штока сэкономил на обработке переходной зоны, сделав резкий угол вместо плавного радиуса. Это классическая ошибка, которой можно избежать, работая с инженерами, понимающими физику процессов.
Компания Далянь Хоуши Механик уделяет особое внимание производству прецизионных валов и гидравлических элементов, понимая, что точное позиционирование и защита от деформации зависят от каждой детали. Их подход включает разработку высокопрочных уплотнительных прокладок и компонентов, которые работают в паре со штоком. Это системный взгляд: шток должен быть совместим с уплотнениями по материалу и жесткости. Например, если шток слишком жесткий, а уплотнение мягкое, износ будет неравномерным. Если наоборот — возможно выдавливание уплотнения в зазор.
Также стоит учитывать метод крепления поршня к штоку. Резьбовое соединение должно быть зафиксировано от самоотвинчивания. Часто используются шплинты, стопорные гайки или керамические клеи. Ведущий производитель всегда предусматривает технологические отверстия или элементы для надежной фиксации, даже если это усложняет обработку.
Контроль качества и сертификация: гарантия отсутствия скрытых дефектов
Как убедиться, что полученная партия штоков соответствует заявленным характеристикам? Визуального осмотра недостаточно. Профессиональный контроль качества включает несколько этапов неразрушающего контроля (НК).
- Ультразвуковой контроль (УЗК). Позволяет выявить внутренние дефекты металла: раковины, трещины, расслоения. Это обязательно для штоков, работающих под высоким давлением (более 20 МПа).
- Магнитопорошковый контроль (МПК). Эффективен для обнаружения поверхностных и подповерхностных трещин, особенно в зонах термообработки и резьбы.
- Измерение геометрии. Использование координатно-измерительных машин (КИМ) для проверки диаметра, прямолинейности и соосности. Измерения должны проводиться в нескольких сечениях по всей длине.
- Адгезионные тесты покрытия. Проверка прочности сцепления хрома или HVOF-покрытия с основой. Отслоение покрытия в эксплуатации фатально для цилиндра.
Наличие сертификатов ISO 9001 является базовым требованием, но для российского рынка критически важно соответствие стандартам ГОСТ. Например, ГОСТ 15150 регламентирует исполнение изделий для различных климатических условий. Если шток предназначен для работы в Сибири, материалы и смазки должны выдерживать температуры до -60°C. Обычная сталь при таких температурах становится хрупкой, как стекло. Ведущий производитель учитывает эти нюансы на этапе выбора марки стали и режима термообработки.
Также стоит обращать внимание на наличие сертификатов EAC (Евразийское соответствие), которые подтверждают безопасность продукции для рынка ЕАЭС. Отсутствие маркировки EAC может привести к проблемам при таможенной очистке и эксплуатации на подконтрольных объектах.
Логистика, упаковка и защита при транспортировке
Даже идеально изготовленный шток можно испортить неправильной упаковкой. Хромированная или напыленная поверхность очень чувствительна к ударам и царапинам. Одна глубокая царапина может стать центром коррозии или повредить уплотнение при первом же ходе цилиндра.
Правильная упаковка включает:
- Защитные пластиковые колпачки на резьбовых концах и торцах.
- Обертывание в антикоррозийную бумагу или пленку VCI (летучие ингибиторы коррозии).
- Жесткую фиксацию в деревянном ящике или на паллете, исключающую перемещение и вибрацию при транспортировке.
- Разделение слоев штоков мягкими прокладками, если они укладываются в несколько рядов.
Мы видели случаи, когда дорогостоящие штоки прибывали на объект с множественными вмятинами из-за использования дешевой стрейч-пленки вместо жесткой тары. Уточняйте условия упаковки у поставщика заранее. Это не мелочь, а часть технического задания.
Сравнение подходов: Китайское производство vs Европейские бренды
Многие закупщики стоят перед дилеммой: покупать дорогие европейские штоки или заказывать аналоги в Китае. Давайте разберем эту ситуацию объективно, без маркетинговых лозунгов.
| Параметр | Европейские производители | Ведущие китайские заводы (например, Dalian Houshi) |
|---|---|---|
| Цена | Высокая. Включает бренд, логистику и высокие накладные расходы. | На 30-50% ниже при сопоставимом качестве материалов. |
| Сроки изготовления | Долгие (8-12 недель) из-за загруженности производств. | Гибкие (4-6 недель), возможность ускорения за счет сменного графика. |
| Кастомизация | Низкая. Работают по стандартным каталогам. Нестандартные заказы — дорого и долго. | Высокая. Готовы производить по чертежам заказчика, менять материалы и покрытия. |
| Контроль качества | Стабильно высокий, автоматизированный. | Зависит от завода. Топовые заводы имеют лаборатории уровня европейских, средние — требуют внешнего аудита. |
| Минимальная партия (MOQ) | Часто высокая или высокий минимум стоимости заказа. | Гибкая. Возможна работа с небольшими партиями для тестирования. |
Вывод однозначен: если вам нужны стандартные штоки для массового производства и бюджет не ограничен, Европа — безопасный выбор. Но если вам требуются нестандартные решения, сложные сплавы, индивидуальная инженерная поддержка и оптимизация затрат, то сотрудничество с проверенными китайскими производителями, такими как ООО Далянь Хоуши Машиностроение, дает значительное преимущество. Главное — выбрать партнера с доказанной репутацией и собственной лабораторией, а не посредника.
Часто задаваемые вопросы
Какой минимальный объем заказа (MOQ) у ведущих производителей?
Это зависит от сложности детали. Для стандартных штоков из наличия MOQ может составлять от 10-50 штук. Для изделий, изготавливаемых по индивидуальному чертежу с уникальной термообработкой или покрытием, MOQ обычно начинается от 100-200 штук. Однако многие заводы, включая Далянь Хоуши, готовы обсудить пробные партии меньшего объема для квалификации поставщика. Всегда уточняйте этот параметр на этапе запроса коммерческого предложения.
Можно ли восстановить изношенный шток поршня?
Технически — да, с помощью наплавки и последующей шлифовки. Однако экономически и технически это оправдано только для крупногабаритных и дорогих штоков. Восстановленный шток никогда не будет иметь однородной структуры металла, как новый. Зона наплавки является слабым местом. Для ответственных гидросистем мы настоятельно рекомендуем замену на новую деталь, изготовленную с соблюдением всех технологий. Экономия на восстановлении часто приводит к повторному ремонту через короткий промежуток времени.
Как проверить качество штока при приемке на складе?
1. Проверьте упаковку на целостность. 2. Осмотрите поверхность под ярким светом: не должно быть царапин, питтингов, следов коррозии. 3. Замерьте диаметр микрометром в трех сечениях (начало, середина, конец) и в двух перпендикулярных плоскостях. Разница не должна превышать указанного допуска (обычно h8-h9). 4. Проверьте прямолинейность, прокатив шток по ровной плите или используя индикатор часового типа. 5. Запросите у поставщика сертификат качества на данную партию с результатами испытаний твердости.
Влияет ли длина штока на его стоимость и сроки?
Да, значительно. Длинные штоки (более 2-3 метров) требуют специальных печей для термообработки и длинномерных шлифовальных станков, которые есть не на каждом заводе. Транспортировка таких деталей также сложнее и дороже. Кроме того, длинные штоки более склонны к прогибу при закалке, что требует дополнительной правки. При заказе длинномерных изделий обязательно указывайте требования к прямолинейности, так как стандартные допуски могут быть недостаточными для вашего применения.
Заключение: стратегия надежных поставок
Выбор производителя штока поршня — это инвестиция в надежность вашего оборудования. Не гонитесь за самой низкой ценой, анализируйте совокупную стоимость владения. Дешевый шток, который выходит из строя и вызывает простой экскаватора или пресса на два дня, обходится в десятки раз дороже качественной детали. Обращайте внимание на прозрачность производственных процессов, наличие лабораторного контроля и готовность поставщика к инженерному диалогу.
Компании, которые интегрируют вертикальные цепочки поставок, контролируя качество от сырой заготовки до финишного покрытия, обеспечивают стабильность, необходимую современному производству. Опыт таких предприятий, как ООО Далянь Хоуши Машиностроение, показывает, что сочетание передовых технологий обработки, строгого контроля качества и гибкого подхода к требованиям клиента позволяет создавать продукты, конкурирующие с лучшими мировыми брендами.
Если вы ищете надежного партнера для поставки высокоточных механических деталей, не ограничивайтесь изучением каталогов. Запросите образцы, проведите аудит производства (лично или через независимые агентства) и начните с небольшой пробной партии. Это единственный способ реально оценить возможности поставщика.
Свяжитесь с нами сегодня, чтобы обсудить ваши технические требования и получить индивидуальное коммерческое предложение.